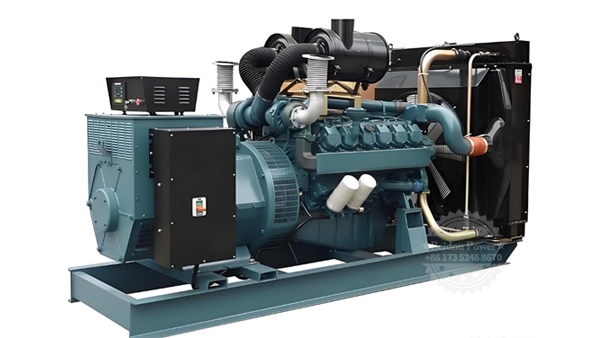
Durante su funcionamiento, el bloque de cilindros del grupo electrógeno es susceptible a sobrecargas o fallos en el sistema de refrigeración y lubricación, lo que puede provocar deformaciones, alabeos o daños. La planitud del bloque de cilindros se puede comprobar de las dos maneras siguientes.
Verificación con calibre recto: Verifique la planitud con un calibre recto y un calibrador de espesores en la superficie superior del bloque de cilindros limpio. El calibre recto se coloca en la superficie superior del bloque de cilindros y la planitud se obtiene midiendo la holgura de la junta con un calibrador de espesores. Durante la inspección, el calibre recto debe medirse en seis puntos horizontales y de intersección horizontal en la superficie superior del bloque de cilindros para obtener valores de medición precisos. Vertical: 0,076 mm, horizontal: 0,051 mm.
Comprobación con placa enderezadora: se puede aplicar una capa uniforme de negro de humo o aceite de impresión sobre la superficie limpia del cilindro y, a continuación, colocar la placa enderezadora encima, observar los restos de negro de humo o aceite de impresión en la superficie del cilindro y determinar la parte deformada de la superficie del cilindro.
Método de reparación de la planitud del bloque de cilindros: debe garantizarse la altura desde el centro del orificio del cojinete principal hasta la superficie superior. Al comprobar la deformación de la parte del bloque de cilindros, se debe reparar la superficie superior mediante rectificado y fresado.
1) En el proceso de reparación de la superficie superior del bloque de cilindros, el orificio del cojinete principal y el orificio del cilindro deben utilizarse como base de posicionamiento para el procesamiento.
2) Se permite reparar la superficie superior de cada bloque de cilindros dos veces.
3) La esquina superior derecha de la cara posterior del bloque de cilindros se utiliza para marcar la superficie superior después de la reparación.
4) Debe asegurarse que el paralelismo entre la superficie superior y el centro del orificio del cojinete principal sea inferior a 0,05 mm por cada 508 mm de longitud.
5) La rugosidad de la superficie superior debe ser inferior a 3,2 µm.
6) Compruebe la planitud de la superficie superior, que debe estar dentro del siguiente rango:
7) Después de reparar la superficie superior, el conjunto debe utilizar una junta de cilindro más gruesa para garantizar la holgura correcta entre el pistón y la válvula.
Para más información sobre el grupo electrógeno, llame al equipo de Beidou Power. Con más de diez años de experiencia en la producción y venta de equipos de generación de energía, contamos con un equipo de ingenieros altamente cualificados para atenderle. Elegir Beidou Power es elegir con total tranquilidad. Le invitamos a realizar una inspección en nuestras instalaciones.
Fecha de publicación: 21 de marzo de 2025